液压机选购指南:从四柱到单柱,看懂压力设备的核心门道
在金属成型、粉末压制、塑料制品、汽车零部件乃至五金冲压等制造环节中,液压机几乎是绕不开的核心装备。它依靠液体压力传递能量,把"力"稳定、均匀地作用在工件上,完成压制、拉伸、弯曲、翻边、压装等一系列工艺。对于正在挑选设备的采购和技术人员来说,弄清液压机的分类、结构特点与选型逻辑,往往比单纯比价更能决定后续的生产效率。本文结合滕州液压机产业集群的实际制造经验,围绕液压机的类型、关键参数、应用场景与日常维护展开梳理,供参考。
液压机到底是什么:原理与基本构成
液压机以帕斯卡定律为基础,通过液压泵将液压油送入油缸,推动活塞或柱塞产生巨大推力。相比机械压力机,液压机的优势在于压力可调、行程可调、保压时间长,特别适合需要"慢压稳成型"的工艺。一台典型的液压机主要由主机框架(机身、立柱、横梁)、液压系统(油泵、阀组、油箱、管路)、电气控制系统(PLC、按钮站、传感器)以及辅助装置(顶出缸、充液阀、冷却系统)组成。
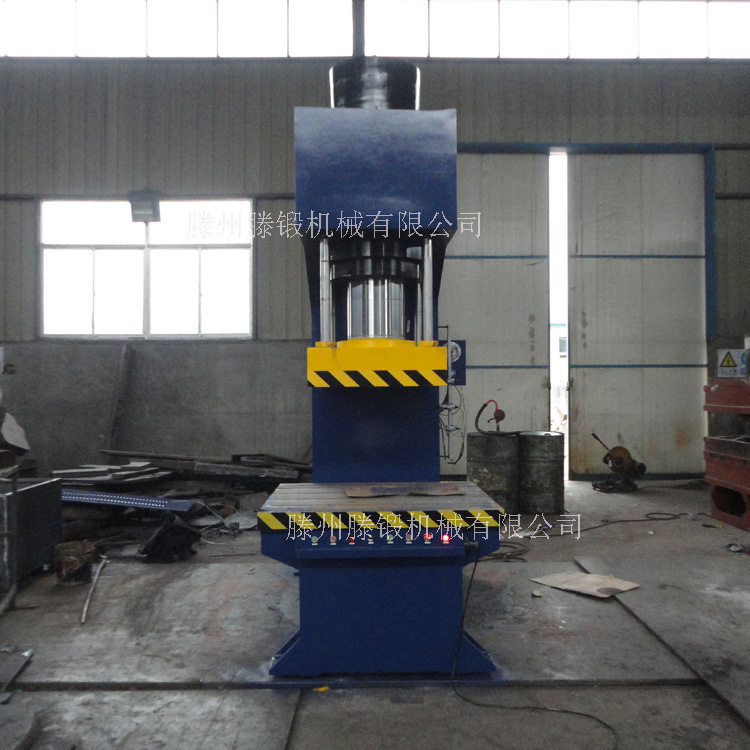
从制造角度看,机身的刚性、立柱的预紧方式、油缸的加工精度,直接决定了设备在长期高压工况下的稳定性。这也是为什么同样标注"200吨"的两台机器,实际使用中的变形量、噪音和寿命可能差别明显。
四柱液压机:应用最广的通用型设备
四柱液压机由四根立柱连接上横梁与下横梁,滑块沿立柱导向上下运动,结构对称、受力均衡,是目前使用频率最高的机型之一。它的适用范围很宽:
- 金属薄板的拉伸、冲压、落料;
- 粉末冶金、磁性材料的压制成型;
- 塑料、橡胶、树脂类制品的模压;
- 轴类、轴承、衬套的压装与校正。
四柱机的选型重点在于立柱材质与导向精度。优质机型多采用45号钢或合金钢立柱,经调质处理后表面镀硬铬,配合高精度导套,能有效减少滑块偏载。对于需要频繁换模的车间,建议关注工作台尺寸、开口高度和滑块行程这三项参数,它们决定了模具的适配范围。滕州地区不少液压机厂家在四柱机的定制化上经验丰富,可根据客户工件尺寸调整台面与吨位。
单柱液压机:适合特定工艺的灵活选择
单柱液压机(也称C型液压机)机身呈开放式,三面可操作,装卸工件方便,特别适合轴套压装、型材校正、板材折弯等单件或小批量作业。它的结构相对简单,占地面积小,价格通常低于同吨位的四柱机,因此在维修车间、五金加工点和小型工厂中很受欢迎。
需要注意的是,单柱机属于悬臂受力结构,机身会产生一定的弹性变形,长时间满负荷工作对机身刚性的要求更高。选购时应确认机身是否经过有限元优化设计、焊接后是否做了去应力退火处理,这两点直接关系到设备的精度保持性。
液压冲床与液压机的关系
不少用户会把液压冲床和液压机混为一谈。简单说,液压冲床是液压机在冲压工艺上的专化形态,强调快速下行、快速回程和较高的行程次数,用于落料、冲孔、切边等工序。它与机械冲床相比,优势在于压力行程可调、过载保护更好,适合冲裁厚板或对模具保护要求高的场合。若生产中以冲裁为主、节拍要求高,可优先考虑液压冲床;若以拉伸、压装、模压为主,则通用液压机更合适。
选购液压机要看哪些参数
面对市场上从几十吨到上千吨的众多机型,采购时可以从以下几个维度逐项核对:
- 公称压力:按工件所需最大成型力并留出20%—30%余量确定,不宜盲目求大。
- 滑块行程与开口高度:决定能否容纳模具和工件,换模频繁的车间要留足空间。
- 工作台尺寸:需与模具底板匹配,过小会限制工艺扩展。
- 下行速度与保压时间:拉伸、压装类工艺对速度曲线和保压稳定性要求较高。
- 液压系统配置:关注油泵品牌、阀组质量、是否带充液系统,以及油箱散热设计。
- 控制方式:普通继电器控制与PLC加触摸屏控制,在参数存储、故障诊断上差别明显。
此外,机床配件与售后响应同样值得纳入评估。液压机的密封件、油管、滤芯属于易损件,厂家能否稳定供应配件、是否提供安装调试与操作培训,直接影响设备的全生命周期成本。
日常使用与维护要点
液压机的故障大多与液压油和密封有关。保持油液清洁、按周期更换滤芯、定期检查油温,能避免大部分压力不稳和动作迟缓的问题。立柱与导轨应保持良好润滑,防止拉伤;长期停用的设备重新启用前,需空载运行数次确认无异常。对于压制粉末或腐蚀性材料的工况,还要注意工作台面的防护与清洁,减少杂质进入液压系统的风险。
结语
液压机的选型没有统一答案,关键在于把工艺需求翻译成具体的吨位、行程、台面和控制要求。四柱液压机胜在通用与稳定,单柱液压机胜在灵活与占地小,液压冲床则在冲裁节拍上更有针对性。作为深耕液压机与锯床制造的厂家,申达机床制造在滕州液压机的生产实践中积累了较多定制经验,从四柱、单柱液压机到金属带锯床、卧式带锯床及各类机床配件,均可按工件与工艺需求进行配置。把参数核对清楚、把售后问明白,设备才能真正成为产线上的稳定力量。